Bico e mesa da impressora 3D: guia de manutenção
Atualizado em setembro de 2026.
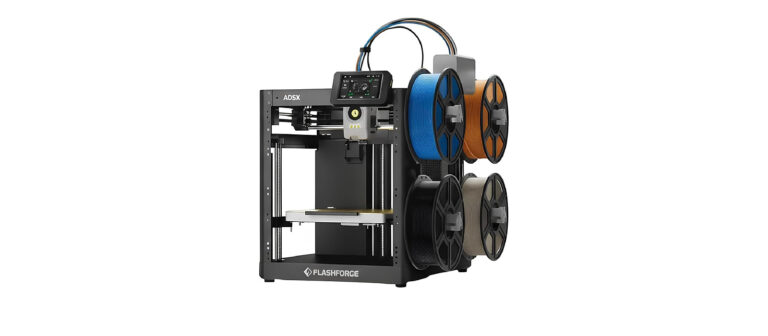
Quase toda impressão perdida cabe em dois problemas: o bico entupiu ou a primeira camada não grudou. As duas coisas parecem defeito de fábrica para quem está começando, e nenhuma das duas é.
Este texto explica as duas peças que exigem atenção de verdade, o que fazer quando cada uma falha e a rotina curta que evita o resto.
Veja também
Transparência: este artigo não tem link de compra nem link de afiliado. É conteúdo explicativo, e a única coisa que queremos aqui é que você saia sabendo escolher sozinho.
Neste guia
A resposta em uma frase
Bico entupido e primeira camada que não gruda respondem pela maioria absoluta das impressões perdidas, e as duas coisas se resolvem com manutenção barata e previsível. Nenhuma delas é defeito de fábrica, e é por isso que tanta gente devolve máquina que não tinha problema nenhum.
Este texto cobre as duas peças que exigem atenção de verdade, o bico e a mesa, mais a rotina que evita o resto.
O bico: o que ele é e quando trocar
O bico é a ponta de latão com um furo, quase sempre de 0,4 mm, por onde o plástico derretido sai. Ele é peça de consumo, custa poucos reais e se troca com uma chave de boca.
O furo aumenta com o uso, porque o filamento passa raspando. Um bico de latão dura entre 300 e 800 horas com PLA e PETG. Com filamento carregado de fibra de carbono, de madeira ou de metal, esse número desaba: um bico de latão pode se abrir de forma perceptível em algumas dezenas de horas, e para esses materiais o certo é usar bico de aço endurecido desde o começo.
Sinais de bico gasto: a peça começa a sair com parede mais grossa do que o desenhado, o contorno perde definição e as medidas passam a dar consistentemente maiores que o modelo.
Sinais de bico entupido: o extrusor faz um estalo seco e repetido, sai menos plástico do que deveria (camada com falha), ou não sai nada. Entupimento parcial é mais comum e mais traiçoeiro, porque a impressão continua, só que cheia de buraco.
🔑 O entupimento quase nunca começa no bico. Ele começa no tubo de PTFE que leva o filamento até ele: com o tempo, a ponta do tubo queima e deixa de encostar direito no bico, e sobra um degrau onde o plástico acumula. Trocar só o bico e continuar entupindo é o sintoma clássico desse caso.
Como desentupir sem quebrar nada
Na ordem, do mais simples ao mais invasivo:
1. Empurrar quente. Aqueça o bico à temperatura do material, solte a trava do extrusor e empurre o filamento com a mão. Muitas vezes isso já vence o tampão.
2. Agulha de limpeza. Com o bico quente, passe a agulha de 0,4 mm que vem no kit da impressora por baixo, com cuidado, sem forçar de lado.
3. Puxão a frio. É o método que resolve a maioria dos casos. Aqueça, insira filamento, deixe esfriar até perto de 90 °C no caso do PLA e puxe firme. O plástico sai trazendo grudada a sujeira carbonizada que estava lá dentro. Repita até o pedaço sair limpo, com a forma do canal.
4. Trocar o bico. Se nada resolveu, o bico custa menos que a hora que você vai gastar insistindo. Solte-o com o hotend quente, senão o metal frio agarra e você arrisca torcer o bloco aquecedor.
Não use furadeira, prego nem estilete no furo. Alargar ou riscar o canal estraga o bico de vez.
A mesa: onde a impressão dá certo ou errado nos primeiros 30 segundos
Se a primeira camada gruda bem e sai lisa, a impressão quase certamente vai terminar. Se ela sai como um espaguete solto, nada do que vier depois salva. Três coisas explicam quase tudo:
Distância do bico. Longe demais, o plástico cai em fio redondo e não adere. Perto demais, ele é esmagado e forma crista. O ponto certo é a linha ficar levemente achatada, colada na anterior, sem sobra nas bordas. Mesmo com nivelamento automático, o ajuste fino de Z offset continua sendo seu.
Limpeza. Gordura de dedo é o inimigo silencioso: uma digital na superfície é suficiente para a peça descolar bem naquele ponto. Álcool isopropílico num pano, com a mesa fria, resolve. Superfície de PEI texturizada pede também uma lavagem com água e detergente neutro de vez em quando, porque o álcool sozinho não tira todo o resíduo.
Temperatura. PLA gruda com 50 a 60 °C, PETG pede 70 a 85 °C, ABS não sai sem 100 a 110 °C. Mesa fria demais é o motivo mais comum de canto levantado.
🔑 PETG na mesa errada é caso de estrago. Ele adere tanto ao vidro e ao PEI liso que pode arrancar um pedaço da superfície ao sair. Com PETG, use mesa texturizada ou passe uma camada separadora, como cola bastão comum, que é justamente para o material grudar menos.
A rotina que evita quase todo o resto
| Quando | O que fazer |
|---|---|
| A cada impressão | limpar a mesa com álcool e conferir se sobrou plástico grudado |
| Toda semana em uso regular | guardar o rolo aberto em saco fechado com sílica |
| A cada 20 a 30 impressões | conferir a tensão das correias e limpar poeira das ventoinhas |
| A cada 2 a 3 meses | lubrificar as guias lineares e os fusos com graxa apropriada |
| A cada 6 a 12 meses | trocar o tubo de PTFE e conferir o aperto do bico |
| Quando trocar de material carregado | trocar para bico de aço endurecido |
Tabela de sintomas: o que está acontecendo
| Sintoma | Causa mais provável | O que fazer |
|---|---|---|
| Peça descola no meio da impressão | mesa fria ou suja, ou corrente de ar | limpar, subir a temperatura da mesa, fechar a janela |
| Canto levantado (warping) | contração do material, comum em ABS | mesa mais quente, aba de contorno, gabinete fechado |
| Estalo repetido no extrusor | entupimento parcial ou filamento úmido | puxão a frio; secar o filamento |
| Camada com falha e buraco | subextrusão por bico parcialmente entupido | limpar o bico; conferir o tubo de PTFE |
| Fios finos entre as partes da peça | temperatura alta ou retração insuficiente | baixar 5 a 10 °C e aumentar a retração |
| Camadas deslocadas no meio da peça | correia frouxa ou obstáculo no eixo | tensionar a correia, conferir se algo travou o movimento |
| Superfície áspera e opaca | filamento com umidade | secar o rolo e guardar com sílica |
| Medidas maiores que o modelo | bico gasto ou fluxo calibrado errado | trocar o bico; calibrar o fluxo |
Três coisas que estragam a máquina
Soltar o bico com o hotend frio. O plástico endurecido dentro da rosca cola tudo, e forçar assim torce o bloco aquecedor, que é peça bem mais cara. Sempre aqueça antes.
Deixar o filamento pendurado na máquina por meses. Ele absorve umidade do ar e passa a imprimir mal sem que nada tenha quebrado, o que leva muita gente a mexer em configuração que estava certa.
Imprimir material abrasivo com bico de latão. Fibra de carbono e madeira alargam o furo rápido, e o pior é que a degradação é gradual: a qualidade cai aos poucos, e quando você percebe já perdeu várias impressões.
Perguntas rápidas
Meu bico entope toda hora, o que pode ser?
Na maioria das vezes o problema não está no bico e sim no tubo de PTFE acima dele, que queimou na ponta e deixou um degrau onde o plástico acumula. Trocar só o bico e continuar entupindo é o sintoma clássico.
A peça está descolando da mesa, o que faço?
Na ordem: limpe a superfície com álcool, suba a temperatura da mesa e feche a janela do cômodo. Gordura de dedo e corrente de ar respondem pela maior parte dos casos.
Posso soltar o bico com a impressora fria?
Não. O plástico endurecido cola a rosca, e forçar assim torce o bloco aquecedor, que é peça bem mais cara. Aqueça o hotend antes de soltar.
De quanto em quanto tempo se troca o bico?
Entre 300 e 800 horas com PLA e PETG. Com filamento carregado de fibra de carbono ou madeira, um bico de latão se abre em dezenas de horas.
O que é o puxão a frio?
É o método que resolve a maior parte dos entupimentos: aquece, insere filamento, deixa esfriar até perto de 90 °C no PLA e puxa firme. O plástico sai trazendo a sujeira carbonizada grudada.
Vale guardar a tabela de sintomas: quase todo problema de impressão tem uma causa mecânica simples, e a tentação de mexer em configuração que estava certa é o que transforma um bico sujo em uma semana perdida.
Por Redação Nobre Tech Reviews. Analisamos fichas técnicas oficiais, o consenso das análises já publicadas e as avaliações de quem comprou para indicar o produto certo pelo menor preço possível, sem publieditorial e sem lista patrocinada.
Fontes consultadas
- Documentação técnica e especificações oficiais dos fabricantes.
- Análises e testes já publicados sobre o tema, cruzados entre si.
Os dados foram conferidos na fonte original e resumidos neste guia. Encontrou algo desatualizado? Fale com a redação pela página de contato.